为什么要联动
促凝剂喷涂后需要进入烘干工位完成干燥。如果产线中途停机时间过长,已经喷涂的药剂会沿管壁流入瓶底,干燥后形成局部堆积,导致促凝效果不均。因此促凝剂工位与烘干工位需要联动控制,减少停机期间的滞留时间。
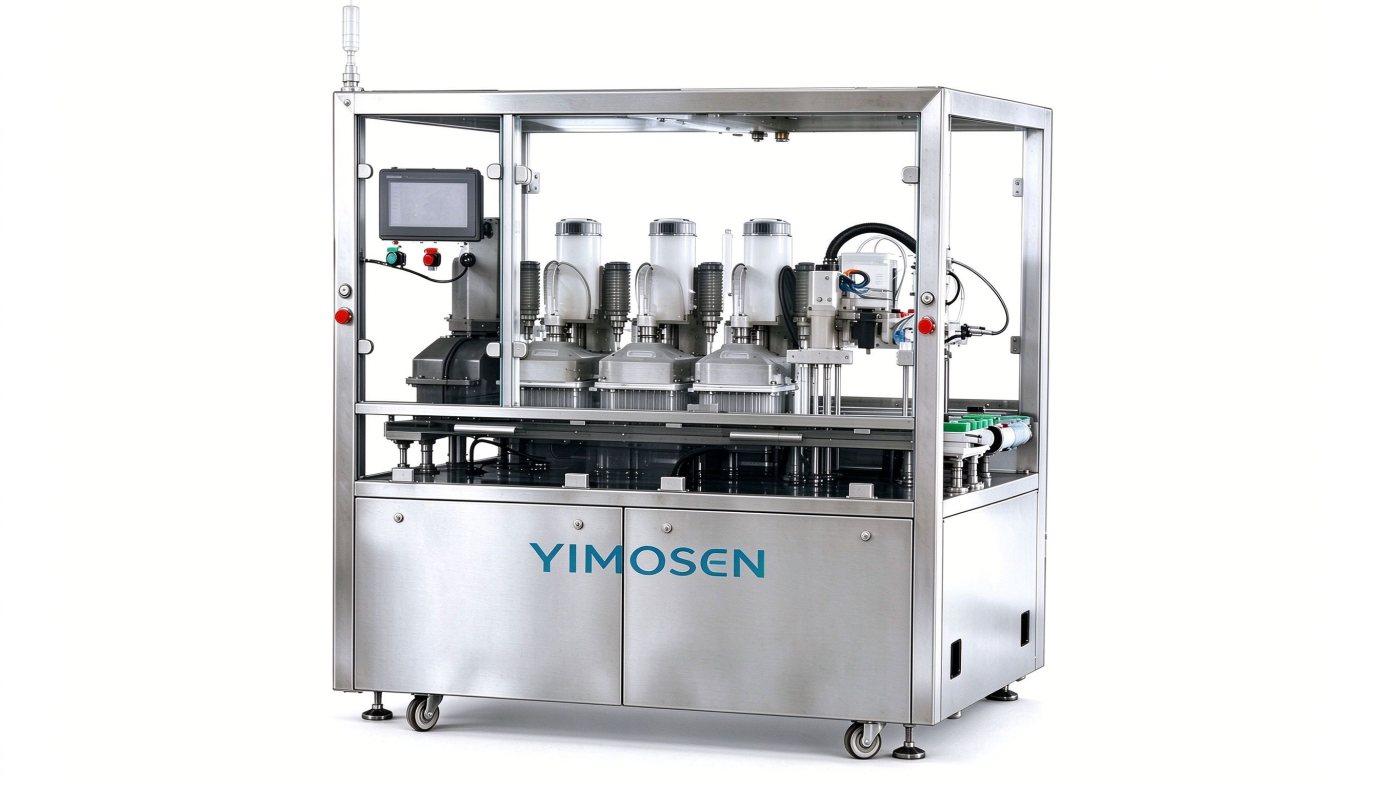
喷涂:均匀性来自三个设计
- 陶瓷定量泵:耐腐蚀,计量稳定,配合超细雾化喷头把药剂均匀喷涂到试管内壁。
- 机械搅拌:相比磁力搅拌,避免转子跑偏导致不搅拌的风险,药液浓度更均匀。
- 喷头定期自动清洗:避免结晶堵针造成的加注量不稳定;同时配置药液低位报警。
烘干:4 个工位 + PTC 陶瓷加热
烘干采用 4 个工位,PTC 陶瓷加热器无污染、耐用;恒温发热技术配合加热保护控制,安全稳定;空气直接过滤,避免粉尘吹入试管内造成污染。
参数参考
- 促凝剂喷涂:5 头,10–35µL 标准加注量,±5%(基数 20µL,称量为水剂)
- 促凝加液烘干机:380V/50Hz,16kW,1.6m×1.35m×1.9m,400kg
- 产量:16000–20000 支/小时
常见问题
促凝管和分离胶管可以在一台设备上做吗?促凝剂与烘干由同一台促凝加液烘干机完成;分离胶由免离心装管加胶机单独加注,整线规划时按「促凝剂+分离胶(分离胶单独机器)」配置。